 Вход в личный кабинет
- Индивидуальный проект
- Технология
- 8 класс
Индивидуальный проект на тему «Индивидуальный творческий учебный прототип изделия из пластмассы»
- Тип работы
- Индивидуальный проект
- Объём
- 18 страниц
- Оформление
- ГОСТ 7.32‑2017
- Предмет
- Технология
- Год
- 2026
- В работе
- таблицы и графики
Индивидуальный проект для 8 класса описывает путь от идеи до учебного прототипа: подставки-органайзера для письменного стола, напечатанной на школьном 3D-принтере. Рассмотрены виды пластмасс, свойства PLA, PETG, ABS и TPU, история аддитивных технологий и принцип FDM-печати. В открытой части есть таблица пластиков с режимами печати и диаграмма температуры сопла для разных материалов.
Паспорт работы
Актуальность
3D-принтеры появились во многих школьных кабинетах технологии, и создание прототипа позволяет на практике пройти путь от идеи до изделия.
Проблема
Учащиеся умеют пользоваться готовыми вещами, но плохо представляют, как выбрать материал и технологию для изготовления собственного изделия.
Цель
Разработать и изготовить творческий учебный прототип изделия из пластмассы с помощью 3D-моделирования и 3D-печати.
Задачи
- Изучить виды пластмасс для прототипов и выбрать подходящую.
- Рассмотреть технологии прототипирования.
- Разработать эскиз и 3D-модель изделия.
- Изготовить прототип и оценить его качество.
- Рассчитать себестоимость прототипа.
Объект
Изделия из пластмассы.
Предмет
Процесс создания учебного прототипа с помощью 3D-печати.
Методы
План работы
3 раздела · 7 подпунктов · ≈ 18,5 стр.
По плану видно, как тема разложена на разделы и сколько места отведено каждому из них. Пункты, которые есть в открытом тексте, ведут прямо к нужному месту.
II.Пластмассы и технологии прототипирования≈ 5,5 стр.
- II.1.Что такое пластмассы и какие из них подходят для прототипа≈ 2 стр.
- II.2.Технологии создания прототипов≈ 2 стр.
- II.3.Безопасность при работе с 3D-принтером≈ 2 стр.
III.Разработка изделия≈ 5,5 стр.
- III.1.Эскиз и требования к подставке≈ 3 стр.
- III.2.3D-модель и подготовка к печати≈ 3 стр.
IV.Изготовление и оценка прототипа≈ 5,5 стр.
- IV.1.Технологическая карта и печать≈ 3 стр.
- IV.2.Испытание, доработка и себестоимость≈ 3 стр.
- V.Заключение≈ 1 стр.
- VI.Список использованных источниковпосле оплаты
Объём пунктов указан примерно и посчитан для оформления по ГОСТ 7.32-2017, то есть для шрифта Times New Roman 14 с интервалом 1,5.
Текст работы
Ниже открыто ≈ 4,5 стр. из 18, это введение и первая глава. Заключение и список источников остаются в полной версии.
Введение
У зубной щётки, компьютерной мыши или крышки от бутылки была «черновая» версия. Её печатали или вытачивали в конструкторском бюро, крутили в руках, роняли на пол, ломали, после чего исправляли чертёж и печатали снова. Такие черновики называют прототипами. В 2000-е годы пластиковый прототип мог позволить себе только большой завод с дорогой установкой, а теперь 3D-принтер за несколько десятков тысяч рублей стоит в кабинете технологии или в центре «Точка роста» при обычной школе.
Значит, восьмиклассник может повторить путь конструктора у себя в школе. Нужно придумать полезную вещь, нарисовать её, построить цифровую модель, подобрать пластик и напечатать. По дороге встретятся черчение, информатика, немного химии полимеров и обычная ручная доводка напильником и наждачной бумагой. Этим и интересен индивидуальный проект по технологии: в конце у автора в руках настоящий предмет, который можно проверить в деле.
В качестве изделия в проекте выбрана подставка-органайзер для письменного стола с отделениями для ручек и гнездом для смартфона. Вещь простая, но в ней есть всё, что требуется для учебного прототипа: несколько деталей разной толщины, наклонная поверхность, требования к устойчивости и аккуратности. Кроме того, подставку можно напечатать за один вечер на обычном школьном принтере с областью печати около 20 на 20 сантиметров.
Цель проекта — разработать и изготовить творческий учебный прототип изделия из пластмассы с помощью 3D-моделирования и 3D-печати. Для её достижения поставлены задачи:
- изучить виды пластмасс, которые применяются для изготовления прототипов, и выбрать подходящую;
- рассмотреть технологии прототипирования, прежде всего послойную печать методом FDM;
- разработать эскиз и цифровую 3D-модель изделия;
- подготовить модель к печати, изготовить прототип и оценить его качество;
- рассчитать себестоимость прототипа и сравнить её с ценой похожих изделий.
Объект проекта — изделия из пластмассы, предмет — процесс создания учебного прототипа с помощью 3D-печати. Продуктом проекта станут 3D-модель подставки, напечатанный прототип и технологическая карта его изготовления. Методы работы: изучение литературы, сравнение материалов, моделирование, практическое изготовление и испытание. Сравнение пластиков, которые чаще всего используются в школьных 3D-принтерах, приведено в таблице 1.
Таблица 1 — Пластики для 3D-печати учебных прототипов
| Пластик | Температура сопла, °C | Температура стола, °C | Достоинства | Недостатки |
|---|---|---|---|---|
| PLA (полилактид) | 190–220 | 50–60 или без подогрева | Делается из растительного сырья, почти не пахнет, мало деформируется | Хрупкий, размягчается уже около 55–60 °C |
| PETG (полиэтилентерефталат-гликоль) | 230–250 | 70–80 | Прочный, гибкий, не боится воды | Тянет «паутинку», липнет к соплу |
| ABS (акрилонитрилбутадиенстирол) | 230–250 | 90–110 | Прочный, термостойкий, хорошо обрабатывается | Сильная усадка, запах при печати, нужна закрытая камера |
| TPU (термопластичный полиуретан) | 210–230 | 40–60 | Гибкий, как резина, годится для накладок и ножек | Печатается медленно, трудно для начинающих |
Глава 1. Пластмассы и технологии прототипирования
1.1. Что такое пластмассы и какие из них подходят для прототипа
Пластмассами называют материалы на основе полимеров, которые при нагревании становятся пластичными и способны принимать заданную форму, а затем сохраняют её. Их делят на две большие группы. Термопласты при нагревании размягчаются и могут быть переплавлены много раз, к ним относятся полиэтилен, полипропилен, полистирол, ПЭТ. Реактопласты при нагреве твердеют необратимо, и переплавить их нельзя. Для 3D-печати методом наплавления используют только термопласты, ведь принтер как раз плавит пластиковую нить и выдавливает её тонкой струйкой.
Самый распространённый материал для школьной печати — PLA, или полилактид. Его получают из кукурузного крахмала или сахарного тростника, поэтому при печати он почти не пахнет и не выделяет вредных паров. PLA мало сжимается при остывании, и детали из него редко коробятся. Недостаток один, но существенный: полилактид начинает размягчаться при температуре около 55–60 °C, и изделие, забытое летом на подоконнике или в машине, может покоробиться.
Подставка будет жить на письменном столе, вдали от батареи и солнца, так что запаса термостойкости PLA ей хватит. Он прощает ошибки новичка, хорошо держится на столе принтера и продаётся десятками цветов. PETG крепче и не боится жары, но тянет за соплом тонкие нити, и с ним приходится долго подбирать настройки. ABS при печати пахнет горелой пластмассой, и в кабинете без вытяжки с ним лучше не связываться. Температура, при которой работает сопло для каждого из этих материалов, показана на рисунке.
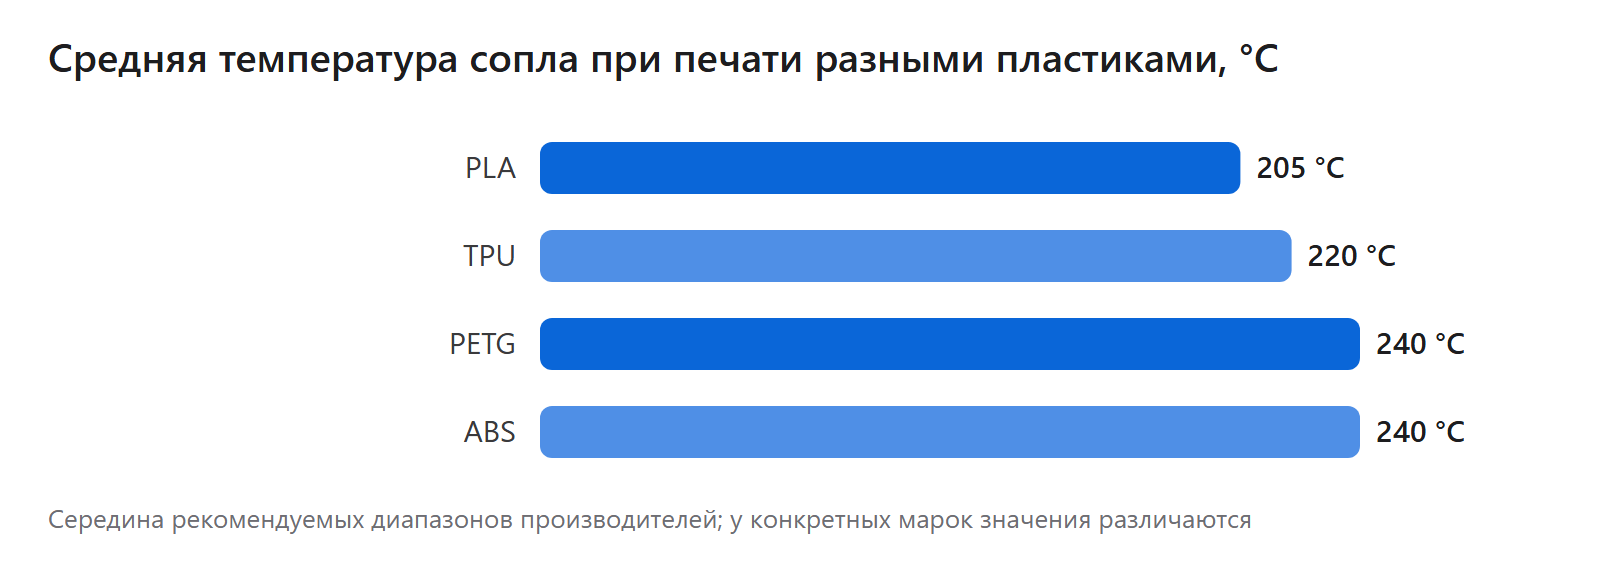
Из диаграммы видно, что PLA печатается при самой низкой температуре сопла, около 205 градусов, а ABS и PETG требуют на 30–40 градусов больше. Чем выше температура, тем сильнее нагревается вся конструкция принтера и тем важнее правильно настроить обдув и подогрев стола. Для первого учебного прототипа низкая температура печати — важное преимущество, поэтому в проекте используется PLA.
1.2. Технологии создания прототипов
Прототипирование — это быстрое изготовление пробного образца изделия, на котором проверяют форму, размеры и удобство. Раньше прототипы вырезали вручную из дерева, пенопласта или пластилина, а детали из пластмассы отливали в формы, изготовление которых стоило дорого и занимало недели. В 1980-е годы появились аддитивные технологии, то есть способы, при которых предмет не вырезают из заготовки, а наращивают слой за слоем. Первым коммерческим методом стала стереолитография, запатентованная Чарльзом Халлом в 1986 году.
В школе чаще всего применяют метод послойного наплавления, или FDM. Его изобрёл Скотт Крамп в конце 1980-х годов, а после того как в 2009 году истёк основной патент, принтеры этого типа стали дешёвыми и массовыми. Принцип работы прост: пластиковая нить диаметром 1,75 миллиметра подаётся в нагретое сопло, плавится и выдавливается на рабочий стол. Сопло движется по заданному контуру и рисует один слой толщиной обычно 0,2 миллиметра, затем стол опускается или сопло поднимается, и печатается следующий слой.
Кроме FDM существуют фотополимерная печать, при которой жидкая смола твердеет под действием ультрафиолета, и лазерное спекание порошков. Они дают более гладкую и точную поверхность, но требуют дорогого оборудования и осторожного обращения с материалами. Для учебного прототипа подставки точности FDM вполне достаточно: погрешность в несколько десятых долей миллиметра на таком изделии незаметна, а печать подставки займёт несколько часов, и пластик на неё обойдётся примерно в цену пары шариковых ручек. Точный расчёт себестоимости приведён в третьей главе.
Важно понимать, что прототип не обязан быть идеальным. Его задача — проверить замысел до того, как изделие будут делать окончательно. Если окажется, что телефон в гнезде стоит неустойчиво или ручки не помещаются в отделение, модель можно исправить и напечатать заново. Именно поэтому в проекте предусмотрены испытание прототипа и доработка модели, о которых рассказано во второй и третьей главах.
1.3. Безопасность при работе с 3D-принтером
Работа с принтером требует соблюдения нескольких простых правил. Сопло нагревается до двухсот с лишним градусов, а стол до шестидесяти и выше, поэтому трогать их во время печати и сразу после неё нельзя. Снимать готовую деталь удобно после того, как стол остынет: пластик сам немного отходит от поверхности, и его не приходится отрывать шпателем.
При плавлении любой пластмассы в воздух попадают мельчайшие частицы и пары. У PLA их немного, однако кабинет во время печати всё равно следует проветривать, а сам принтер лучше ставить подальше от рабочих мест. Обработку готовой детали надфилем и наждачной бумагой проводят над листом бумаги, чтобы пластиковая пыль не разлеталась по столу. Если поддержки приходится срезать ножом, лезвие ведут от себя, а деталь держат на подкладке, а не в руке.
Дальше текст закрыт
В полной версии идут остальные главы, заключение и список из 5 источников по ГОСТ. Работу на эту же тему можно собрать в редакторе: план и первые страницы он делает бесплатно, а остальное открывается после оплаты.
Частые вопросы
Какой пластик лучше выбрать для школьного прототипа?
Чаще всего выбирают PLA: он печатается при температуре около 190–220 °C, почти не пахнет и мало деформируется. Для деталей, которые будут нагреваться, лучше подойдёт PETG.
Что такое FDM-печать?
Это послойное наплавление: пластиковая нить плавится в нагретом сопле и выдавливается тонкой струйкой, слой за слоем образуя изделие. Метод изобрёл Скотт Крамп в конце 1980-х годов.
Что входит в продукт индивидуального проекта по изготовлению прототипа?
Обычно это эскиз и 3D-модель изделия, напечатанный прототип, технологическая карта изготовления и расчёт себестоимости.
Подойдёт ли этот пример для защиты индивидуального проекта?
Как образец структуры подойдёт, а сдавать его нельзя: текст опубликован в открытом каталоге. Практическая часть и продукт у вашего проекта должны быть своими.
Что спрашивают на защите индивидуального проекта?
Чаще всего просят объяснить, зачем нужен продукт, как проверялась гипотеза и что бы вы сделали иначе. Ответы на эти вопросы стоит продумать заранее по своему тексту.
Этот пример создан в Studentix и прочитан редактором перед публикацией. Он подходит как образец структуры и подачи материала, но факты и источники перед использованием стоит перепроверить, а оформление сверить с методичкой.

 Готовый план работы


 Снимите ограничения - оплатите премиум тариф


 Скопировано

