 Вход в личный кабинет
- Дипломная работа
- Менеджмент
Дипломная работа на тему «U-образная ячейка в бережливом производстве»
- Тип работы
- Дипломная работа
- Объём
- 60 страниц
- Оформление
- ГОСТ 7.32‑2017
- Предмет
- Менеджмент
- Год
- 2026
- В работе
- таблицы и графики
Дипломная работа по менеджменту на тему «U-образная ячейка в бережливом производстве». Во введении — актуальность (ГОСТ Р 56407-2015, ГОСТ Р 56020-2020, нацпроект «Производительность труда»), объект, предмет, цель, задачи и методы. Первая глава описывает семь потерь Т. Оно и пять принципов Дж. Вумека и Д. Джонса, поток единичных изделий, устройство U-образной ячейки по М. Ротеру и Р. Харрису, расчёт времени такта и ограничения ячеистой организации. Есть таблица сравнения планировок и диаграмма числа операторов при разном спросе.
Как выглядит работа
Так выглядят листы открытой части в оформлении по ГОСТ. Любой лист можно открыть крупно.
 Лист 1
 Лист 2
 Лист 3
 Лист 4
 Лист 5
Паспорт работы
Актуальность
Российские предприятия внедряют бережливое производство по ГОСТ Р 56407 и ГОСТ Р 56020, но до перепланировки участков в поток доходят редко.
Проблема
Детали большую часть цикла ждут между участками функциональной планировки, что увеличивает время производства и незавершённое производство.
Цель
Обосновать и спроектировать U-образную ячейку для участка механической обработки, сокращающую производственный цикл и незавершённое производство.
Задачи
- Раскрыть принципы бережливого производства и место ячеистой организации.
- Описать устройство и условия применения U-образной ячейки.
- Проанализировать участок с помощью карты потока создания ценности.
- Рассчитать время такта и число операторов.
- Разработать планировку ячейки и стандартизированную работу.
- Оценить экономический эффект.
Объект
Производственный процесс механообрабатывающего участка промышленного предприятия.
Предмет
Организация производственного потока на основе U-образной ячейки.
Методы
План работы
3 главы · 9 подпунктов · ≈ 60 стр.
По плану видно, как тема разложена на разделы и сколько места отведено каждому из них. Пункты, которые есть в открытом тексте, ведут прямо к нужному месту.
II.Теоретические основы ячеистой организации производства≈ 20 стр.
- II.1.Бережливое производство и поток единичных изделий≈ 7 стр.
- II.2.Устройство и преимущества U-образной ячейки≈ 7 стр.
- II.3.Условия и ограничения применения U-образных ячеек≈ 6 стр.
III.Анализ производственного процесса участка механической обработки≈ 19 стр.
- III.1.Характеристика предприятия и номенклатуры деталей≈ 7 стр.
- III.2.Карта потока создания ценности текущего состояния≈ 6 стр.
- III.3.Хронометраж операций и выявление потерь≈ 6 стр.
IV.Проект U-образной ячейки≈ 19 стр.
- IV.1.Расчёт времени такта и числа операторов≈ 7 стр.
- IV.2.Планировка ячейки и стандартизированная работа≈ 6 стр.
- IV.3.Оценка экономического эффекта≈ 6 стр.
- V.Заключение≈ 1 стр.
- VI.Список использованных источниковпосле оплаты
Объём пунктов указан примерно и посчитан для оформления по ГОСТ 7.32-2017, то есть для шрифта Times New Roman 14 с интервалом 1,5.
Текст работы
Ниже открыто ≈ 5 стр. из 60, это введение и первая глава. Заключение и список источников остаются в полной версии.
Введение
Если пройти по цеху, где станки расставлены по видам обработки, легко заметить, сколько времени детали проводят не на станках, а в тележках и на стеллажах между участками. Токарная группа выполняет свою операцию на всю партию, потом партию везут к фрезерным станкам, где она ждёт своей очереди, затем к сверлильным, и так далее. На саму обработку при этом уходит малая доля общего времени прохождения заказа, а остальное время деталь просто лежит. Именно с этой картиной боролись инженеры Toyota, когда начали переставлять оборудование в ячейки, и одной из самых удачных форм такой ячейки оказалась U-образная.
Для российских предприятий тема бережливого производства давно перестала быть экзотикой. С 2015 года действует ГОСТ Р 56407 «Бережливое производство. Основные методы и инструменты», в 2020 году утверждён обновлённый ГОСТ Р 56020 с основными положениями и словарём, а национальный проект «Производительность труда» предусматривал помощь промышленным предприятиям во внедрении инструментов бережливого производства. На практике, однако, многие заводы начинают с визуализации и 5S, а до перепланировки участков в поток дело доходит нечасто, потому что это требует расчётов, остановки оборудования и изменения привычной организации труда.
Объект исследования — производственный процесс механообрабатывающего участка промышленного предприятия. Предмет исследования — организация производственного потока на основе U-образной ячейки.
Цель работы — обосновать и спроектировать U-образную производственную ячейку для участка механической обработки, обеспечивающую сокращение времени производственного цикла и незавершённого производства. Задачи: раскрыть принципы бережливого производства и место ячеистой организации в нём; описать устройство и условия применения U-образной ячейки; проанализировать текущее состояние участка с помощью карты потока создания ценности; рассчитать время такта и необходимое число операторов; разработать планировку ячейки и стандартизированную работу; оценить экономический эффект проекта.
Методы исследования: анализ литературы и стандартов, картирование потока создания ценности, хронометраж, расчёт времени такта и баланса загрузки операторов, построение диаграммы спагетти, технико-экономический расчёт. Теоретической базой послужили работы Т. Оно, Дж. Вумека и Д. Джонса, М. Ротера и Р. Харриса, Дж. Лайкера, а также ГОСТ Р 56020-2020 и ГОСТ Р 56407-2015. Работа состоит из введения, трёх глав, заключения, списка использованных источников и приложений.
Глава 1. Теоретические основы ячеистой организации производства
1.1 Бережливое производство и поток единичных изделий
Тайити Оно, создатель производственной системы Toyota, в своей книге описывал задачу очень просто: следить за временем от момента, когда клиент делает заказ, до момента, когда компания получает деньги, и сокращать его, убирая потери, которые не добавляют ценности. Таких потерь он насчитал семь: перепроизводство, ожидание, лишняя транспортировка, лишняя обработка, запасы, лишние движения и брак. Позже Дж. Вумек и Д. Джонс, которые и сделали термин «lean» общеупотребительным, обобщили опыт Toyota в пять принципов: определить ценность с точки зрения потребителя, выстроить поток создания ценности, обеспечить непрерывное течение потока, перейти к вытягиванию и стремиться к совершенству.
Ключевой из этих принципов для темы работы — поток. В традиционном производстве детали двигаются партиями, и чем больше партия, тем дольше каждая деталь ждёт, пока обработают все остальные. Если партия состоит из ста деталей, а операция над одной длится минуту, первая деталь попадает на следующий станок только через сто минут, хотя сама обрабатывалась одну. Поток единичных изделий, при котором деталь сразу после операции передаётся на следующую, сокращает это ожидание до нуля, но требует, чтобы станки стояли рядом и в порядке выполнения операций.
Так возникает идея производственной ячейки, то есть группы разнотипного оборудования, расставленного по технологическому маршруту изделия или семейства похожих изделий. Ячейка противопоставляется функциональной (технологической) планировке, при которой однотипное оборудование объединено в участки. ГОСТ Р 56407-2015 среди методов бережливого производства называет и организацию потока, и стандартизированную работу, которые в ячейке реализуются вместе.
1.2 Устройство и преимущества U-образной ячейки
Оборудование в ячейке можно расставить по прямой линии, буквой L или буквой U. В U-образной ячейке первая и последняя операции оказываются рядом, у открытой стороны «подковы», а операторы работают внутри неё. М. Ротер и Р. Харрис в руководстве «Создание непрерывного потока» объясняют, почему эта форма так популярна: оператор, стоящий внутри буквы U, может обслуживать станки на обеих сторонах, проходя минимальное расстояние, а один человек может одновременно отвечать за выдачу готовой детали и за запуск следующей заготовки, удерживая объём незавершённого производства под контролем. Сравнение основных вариантов планировки приведено в таблице 1.
Таблица 1 — Сравнение вариантов планировки оборудования
| Признак | Функциональная планировка | Прямая линия | U-образная ячейка |
|---|---|---|---|
| Движение деталей | Партиями между участками | Поштучно по линии | Поштучно по кругу |
| Незавершённое производство | Большое, скапливается у станков | Небольшое | Минимальное, контролируется одним оператором на входе и выходе |
| Перемещения операторов | Короткие, но много транспортировки деталей | Длинный обратный путь к началу линии | Короткие, переход через середину ячейки |
| Гибкость по численности | Низкая, операторы закреплены за станками | Ограниченная | Высокая, число операторов меняется по такту |
| Взаимопомощь операторов | Затруднена | Только соседям по линии | Операторы видят друг друга и подменяют |
| Подходит для | Большой номенклатуры, малых серий | Стабильного выпуска одного изделия | Семейства похожих изделий со средним выпуском |
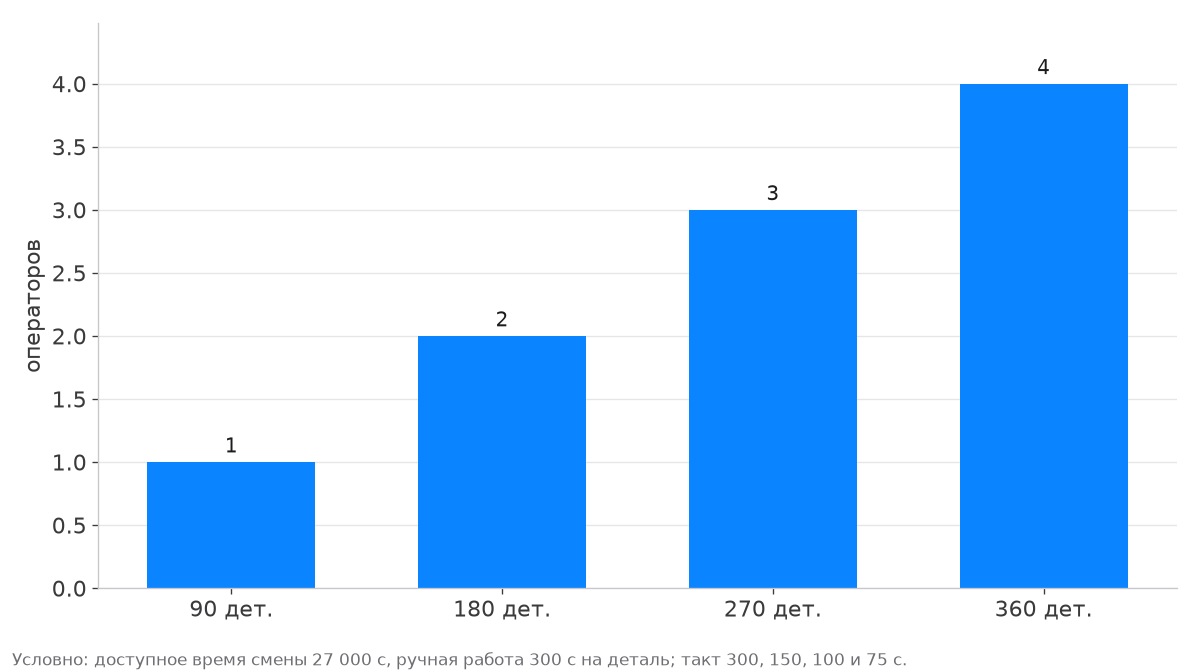
Главное преимущество, которое хорошо видно из таблицы, — гибкость по численности. Работа в ячейке распределяется между операторами так, чтобы каждый укладывался во время такта, то есть в отрезок времени, за который должно выпускаться одно изделие, чтобы успевать за спросом. Время такта получают делением доступного рабочего времени на потребность клиента. Если спрос падает, такт становится длиннее, и ту же работу выполняют меньше операторов, каждый из которых обслуживает больше станков, а при росте спроса людей в ячейку добавляют.
Как это выглядит в цифрах, показывает условный пример на рисунке 1. Пусть суммарное время ручной работы оператора на одну деталь составляет 300 секунд, а доступное время смены — 27 000 секунд, то есть 7,5 часа. При сменной потребности в 90 деталей такт равен 300 секундам, и ячейку обслуживает один человек; при 180 деталях такт сокращается до 150 секунд, и операторов нужно двое.
На практике баланс редко получается идеальным, потому что работу нельзя разрезать на произвольные кусочки. Если расчёт даёт 2,3 оператора, инженер либо ищет, как убрать из операций лишние движения и уложиться в двоих, либо ставит третьего оператора на неполную загрузку и использует его время на подготовку заготовок. Ротер и Харрис советуют первый путь, поскольку недогруженный оператор незаметно возвращает в ячейку те самые потери ожидания, от которых она должна избавлять.
1.3 Условия и ограничения применения U-образных ячеек
U-образная ячейка подходит не для любого производства. Она хорошо работает, когда у предприятия есть семейство изделий со сходным технологическим маршрутом и достаточно стабильным спросом, а время операций на разных станках сопоставимо. Если же одна операция, например термообработка в печи, занимает несколько часов и ведётся большими садками, включить её в ячейку не удастся, и поток придётся разрывать буфером.
Ещё одно условие касается людей. Оператор ячейки должен уметь работать на нескольких видах оборудования, поэтому переход к ячейкам требует обучения и, как правило, пересмотра системы оплаты: платить за выполнение операций на одном станке становится бессмысленно. Дж. Лайкер в книге «Дао Toyota» подчёркивает, что без стандартизированной работы и постоянного участия мастера ячейка быстро превращается в обычный участок, где оборудование просто стоит теснее.
Наконец, перепланировка требует надёжного оборудования. При партионном производстве отказ одного станка компенсируется запасами между участками, а в ячейке с потоком единичных изделий он останавливает всю цепочку. Поэтому внедрение ячеек на зарубежных и российских предприятиях обычно сопровождается внедрением всеобщего обслуживания оборудования (TPM) и быстрой переналадки (SMED), о чём пойдёт речь в аналитической главе.
Дальше текст закрыт
В полной версии идут остальные главы, заключение и список из 6 источников по ГОСТ. Работу на эту же тему можно собрать в редакторе: план и первые страницы он делает бесплатно, а остальное открывается после оплаты.
Частые вопросы
Чем U-образная ячейка лучше прямой линии?
Вход и выход ячейки находятся рядом, операторы работают внутри «подковы», проходят меньше, могут обслуживать станки с обеих сторон и подменять друг друга, а число операторов легко менять под время такта.
Как рассчитать число операторов в ячейке?
Сначала время такта: доступное время смены делят на потребность клиента. Затем суммарное время ручной работы на изделие делят на такт и округляют, по возможности убирая лишние движения, чтобы не держать недогруженного оператора.
Какие стандарты использовать в дипломе по бережливому производству?
ГОСТ Р 56020-2020 «Бережливое производство. Основные положения и словарь» и ГОСТ Р 56407-2015 «Бережливое производство. Основные методы и инструменты».
Можно ли опираться на этот пример при написании диплома?
Да, как на образец структуры, формулировок цели и задач и логики глав. Сам текст сдавать нельзя: он опубликован, а данные и выводы диплома должны быть получены вами.
Что обычно входит в аналитическую главу диплома?
Характеристика объекта исследования, анализ его данных за несколько лет и выявленные проблемы. На эти проблемы потом опираются предложения в последней главе.
Этот пример создан в Studentix и прочитан редактором перед публикацией. Он подходит как образец структуры и подачи материала, но факты и источники перед использованием стоит перепроверить, а оформление сверить с методичкой.

 Готовый план работы


 Снимите ограничения - оплатите премиум тариф


 Скопировано

